
 Inglés
¿Qué hace que las microvías láser de precisión sean decisivas para el rendimiento de la malla del atomizador piezoeléctrico?
Donde la precisión de los microagujeros decide la calidad de la niebla
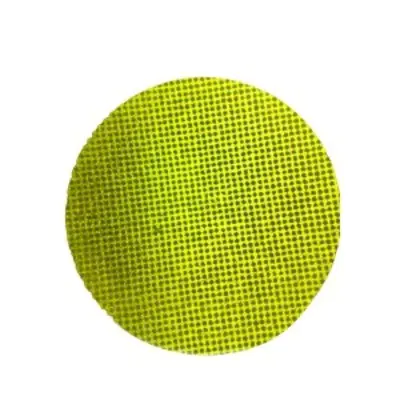
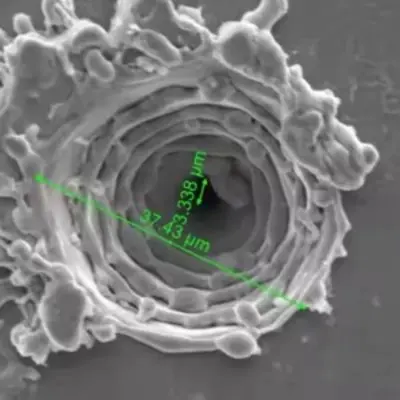
Un atomizador piezoeléctrico convierte la energía eléctrica en una fina pulverización haciendo vibrar una fina malla metálica a alta frecuencia. El carácter de la niebla depende casi por completo de la geometría de los orificios por los que pasa el líquido. Cuando los ingenieros revisan un nuevo diseño de malla, en realidad se preguntan con qué precisión se puede formar cada microagujero, con qué consistencia se puede repetir y si mantendrá sus límites en miles de piezas. Esta es la razón microvías láser de precisión se han convertido en una ruta común para los fabricantes de nebulizadores médicos, instrumentos de belleza, humidificadores y difusores de aromas.
Dos placas de malla pueden parecer idénticas bajo una lámpara de escritorio y aun así producir resultados muy diferentes. Uno puede generar una densa nube de pequeñas gotas, mientras que el otro produce gotas más grandes que se adhieren a la superficie y reducen la producción. El diámetro y la profundidad del orificio, la conicidad y el espaciado influyen en cómo se empuja el líquido a través de la placa y cómo se desprende cada gota. Las pequeñas desviaciones en cualquiera de estos valores aparecen como una densidad de niebla desigual, un calentamiento inconsistente dentro del dispositivo y quejas de los usuarios que notan que el spray cambia de una unidad a la siguiente.
La perforación mecánica tradicional y el grabado químico luchan a esta escala. Las brocas se desgastan rápidamente cuando el diámetro cae por debajo de unas pocas decenas de micrómetros y las rebabas que se forman durante la perforación pueden alterar la trayectoria del flujo. El grabado puede ser uniforme en toda la placa, pero ofrece un control limitado sobre el perfil de cada orificio individual. El procesamiento láser evita gran parte de esta dificultad porque la energía se entrega sin contacto físico, por lo que las láminas delgadas no se doblan bajo la fuerza de corte y cada orificio se puede formar en una secuencia planificada.
Conclusión clave: La calidad de la niebla sigue la geometría del orificio, y esa geometría debe controlarse a nivel micrométrico en lugar del nivel milimétrico común en el mecanizado general.
Cómo la geometría del agujero da forma al comportamiento de las gotas
Agujeros rectos frente a agujeros cónicos
Dos tipos de perfiles dominan el diseño de la malla del atomizador. Los orificios rectos mantienen un diámetro constante desde el lado del líquido hasta el lado del rociador. Son sencillos de modelar e inspeccionar y, cuando el diámetro se mantiene ajustado, producen un tamaño de gota predecible. Los orificios cónicos se ensanchan hacia el lado del rociador, formando un cono poco profundo. La forma cónica reduce la resistencia a medida que ingresa el líquido y puede ayudar a que cada gota se libere limpiamente de la salida, lo que muchos diseñadores prefieren para una niebla fina y continua.
La siguiente tabla resume las compensaciones que los equipos de ingeniería suelen sopesar al elegir entre los dos perfiles.
| Característica | Agujero recto | Agujero cónico |
|---|---|---|
| Uso típico | Pulverización de volumen fijo | Niebla fina continua |
| Resistencia al flujo | Más alto en la entrada | Bajar en la entrada |
| Inspección | Comprobación del diámetro basada en calibre | Comprobación de perfil y ángulo. |
| Riesgo principal | Las rebabas en los bordes afectan el flujo | Deriva del ángulo cónico |
Ningún perfil es universalmente mejor. La elección correcta depende de la viscosidad del líquido, el rango de gotas objetivo y la frecuencia de accionamiento del transductor. Una revisión del diseño debe indicar primero esas tres entradas, porque determinan si el problema se puede resolver solo con el diámetro o si necesita una especificación de perfil completa con ángulo y tolerancia.
Ruta del proceso desde chapa metálica hasta malla terminada
Una ruta de proceso confiable se construye a partir de pasos en los que cada uno protege al siguiente. Saltarse una etapa o cambiar la secuencia puede cambiar el perfil del orificio final incluso cuando la configuración del láser parece correcta en el papel. Una ruta típica para una placa de malla formada con láser incluye las siguientes etapas.
- Preparación de láminas: aplanar y limpiar la lámina de metal, verificar el espesor dentro del rango acordado y marcar los bordes de referencia para su alineación.
- Fijación: sujete la lámina en un escenario plano para que el patrón de orificios se alinee con las características de montaje de la pieza terminada.
- Formación de agujeros láser: forme cada orificio con pulsos cortos en un orden de escaneo controlado, ajustando el tamaño del punto y la energía para la geometría del objetivo.
- Limpieza de bordes: elimine el material refundido y las microrebabas con un paso que no cambie el diámetro del orificio.
- Inspección final y embalaje: mida placas de muestra, registre resultados y proteja la malla terminada contra rayones y contaminación.
El orden de escaneo merece especial atención. Si el láser se mueve a través de la placa en una dirección sin interrupción, el calor se acumula en un lado y los agujeros en el borde más alejado pueden desviarse del objetivo. Alternar la dirección de escaneo e insertar intervalos de enfriamiento cortos distribuye la carga térmica de manera uniforme, lo que mantiene la distribución estrecha del diámetro en toda el área activa.
Objetivos mensurables para agujeros, espaciado y planitud
Las especificaciones deben redactarse de manera que un proveedor pueda medirlas en el piso de producción. Frases como alta precisión no dan nada con qué comparar al equipo de compras. Una especificación práctica enumera cada característica, su rango objetivo y el método utilizado para verificarla.
| Característica | Objetivo típico | Método de verificación |
|---|---|---|
| Diámetro del agujero | 2 a 30 micrómetros | Muestreo de calibre óptico |
| Tolerancia del diámetro | Dentro de 1 micrómetro en zonas críticas | Medición por microscopio |
| Número de agujeros por pieza | De cientos a varios miles, según lo dibujado | Análisis de imágenes |
| Uniformidad de tono | Consistente en toda el área activa | Medición de coordenadas |
| Planitud de la placa | Desviación limitada a través de la malla. | Comprobación del perfil de la superficie |
| Altura de la rebaba del borde | Sólo unos pocos micrómetros | Inspección transversal |
La planificación de la medición es tan importante como el objetivo mismo. El muestreo debe cubrir el centro y los bordes de cada placa, porque el calor de procesamiento puede producir pequeños gradientes en la superficie. Un plan que verifica solo una zona puede aprobar piezas que luego fallan en servicio.
En un piloto anónimo, los agujeros medidos en el centro de la placa se mantuvieron dentro de la tolerancia, mientras que los agujeros cerca del borde exterior se desviaron aproximadamente 2 micrómetros. Cambiar el orden de escaneo y agregar intervalos de enfriamiento cerró la brecha en el siguiente lote y las medidas de los bordes coincidieron con el centro dentro del límite acordado.
Parámetros del láser que controlan la calidad de los bordes
Ancho de pulso y control de energía
Los pulsos cortos limitan la propagación del calor hacia el metal circundante, lo que reduce la capa de refundición que se forma alrededor de cada agujero. Los pulsos más largos eliminan el material más rápido, pero pueden dejar bordes más gruesos que estrechan la trayectoria del flujo y cambian el comportamiento de las gotas. La energía por pulso debería eliminar el material limpiamente sin crear una banda afectada por el calor más ancha de lo que permite el diseño.
Detectar superposición y estrategia de escaneo
La superposición entre pulsos sucesivos determina la suavidad con la que se forma la pared de cada agujero. Una superposición muy pequeña deja un perfil estriado, mientras que una superposición excesiva hace perder tiempo y agrega calor. Muchos equipos utilizan una estrategia corta de múltiples pasadas: una pasada rugosa forma el agujero y una pasada final con menor energía refina la pared y elimina el material residual del borde.
Ayudar a la eliminación de gases y escombros
El gas auxiliar limpia los escombros fundidos del pozo durante la formación. Su dirección, presión y limpieza afectan el resultado.
- El flujo de gas debe alejar los desechos del lado de salida para que las partículas no se vuelvan a asentar dentro del orificio.
- La presión debe equilibrarse, porque una fuerza excesiva puede hacer vibrar una lámina delgada y cambiar el patrón.
- La filtración mantiene las partículas redepositadas alejadas de la siguiente área objetivo durante ciclos de producción prolongados.
La calidad de los bordes rara vez se fija mediante un parámetro. Es el resultado combinado de la energía del pulso, la superposición, el orden de exploración y el flujo de gas.
Defectos comunes y cómo detectarlos a tiempo
La mayoría de los defectos en las mallas formadas con láser se remontan a un pequeño número de causas. Reconocer el síntoma a tiempo hace que sea mucho más fácil corregir el proceso antes de que se vea afectado un lote completo.
- Orificios parcialmente obstruidos: generalmente causado por escombros redepositados. El muestreo de luz transmitida revela el problema rápidamente.
- Deriva cónica: a menudo causado por un cambio de enfoque después de carreras largas. Comprobar el enfoque a intervalos fijos mantiene estable el perfil.
- Rebabas del lado de salida: comúnmente relacionado con un bajo flujo de gas o accesorios desgastados. Una comprobación transversal confirma la causa.
- Diámetro repartido por la placa: generalmente causado por deriva térmica. El muestreo en el centro y los bordes identifica la tendencia.
Un ejemplo real muestra cómo se amortizan estos cheques. Un comprador informó una vez que alrededor de 18 placas de cada 1000 no pasaron una prueba de flujo. El análisis de la causa raíz apuntó a una boquilla de gas que se había movido ligeramente durante un cambio de dispositivo. El proveedor agregó una verificación de alineación al comienzo de cada turno y, en dos semanas, la tasa de fallas cayó por debajo de 2 placas de cada 1000.
Métodos de verificación que generan confianza en el comprador
Microscopía óptica y electrónica.
La microscopía óptica es lo suficientemente rápida para muestreos de rutina y funciona bien para comprobaciones de diámetro y paso. La microscopía electrónica ofrece un aumento mucho mayor y revela la estructura de la pared, las capas refundidas y las microfisuras que los métodos ópticos pueden pasar por alto. Un plan equilibrado utiliza controles ópticos para la producción diaria e imágenes electrónicas para la calificación y el análisis de fallas.
Pruebas funcionales de flujo y pulverización
Los datos dimensionales demuestran que los agujeros tienen el tamaño correcto, pero no prueban que la malla funcione correctamente. Las pruebas funcionales miden el caudal, el patrón de pulverización y la distribución de gotas en un dispositivo que imita el dispositivo final. La comparación de estos resultados con el informe dimensional muestra si la especificación captura las propiedades que importan en uso.
Un informe dimensional demuestra que los agujeros tienen el tamaño correcto, mientras que una prueba de pulverización demuestra que la malla funciona.
Elección de materiales de malla para una atomización confiable
La selección de materiales da forma tanto al comportamiento del láser como al rendimiento de la malla a largo plazo. Cada familia de metales responde de manera diferente al calor y tiene su propio perfil de corrosión.
Acero inoxidable austenítico Ofrece buena resistencia a la corrosión y comportamiento mecánico estable, lo que lo convierte en una opción común para dispositivos que entran en contacto con soluciones a base de agua. Forma paredes de pozo limpias pero requiere un cuidadoso control del calor para limitar las capas refundidas.
Aleaciones a base de níquel Proporciona una fuerte resistencia a la fatiga bajo vibración continua. Se adaptan a aplicaciones exigentes en las que la placa debe mantener su forma durante una larga vida útil, aunque el coste es mayor y las ventanas de procesamiento son más estrechas.
láminas recubiertas agregue una capa superficial para compatibilidad química o control de humectación. El recubrimiento debe sobrevivir al procesamiento láser sin agrietarse, por lo que el tipo de recubrimiento y los parámetros del láser deben calificarse juntos.
El espesor de la lámina es otra decisión clave. Las láminas más delgadas perforan más limpiamente pero se deforman más fácilmente durante la manipulación y fijación. Las láminas más gruesas mantienen su forma pero exigen tiempos de ciclo más prolongados y un control más estricto del cono. Hacer coincidir el espesor con el perfil del orificio objetivo suele ser la forma más efectiva de equilibrar el rendimiento con el tiempo del ciclo.
Lista de verificación de abastecimiento para compradores
La capacidad técnica es más fácil de juzgar cuando un comprador sabe qué preguntas hacer. La siguiente lista de verificación ayuda a los equipos de compras e ingeniería a comparar proveedores basándose en pruebas en lugar de en folletos.
- Confirme el tamaño mínimo de agujero alcanzable utilizando piezas de muestra, no sólo cifras publicadas.
- Solicite un informe de medición que muestre la distribución real del diámetro en la placa.
- Pregunte cómo se monitorean el enfoque, el flujo de gas y la alineación de los accesorios durante la producción.
- Revisar la ruta del proceso, especialmente limpieza de bordes e inspección final.
- Acordar el plan de muestreo y los criterios de aceptación por escrito antes del primer pedido.
- Comience con un lote piloto antes de pasar a volúmenes masivos.
Los proveedores que explican cada uno de estos puntos en términos sencillos suelen llevar a cabo un proceso más disciplinado. Para obtener una descripción técnica del mismo proceso, revise el documento relacionado. microvias laser para malla atomizadora página, que describe el rango de trabajo y cómo se mide.
Preguntas frecuentes
P1: ¿Qué tamaños de orificios son prácticos para la malla del atomizador?
Muchos diseños de atomizadores utilizan orificios de entre 2 y 30 micrómetros. La mejor elección depende del líquido, el rango de gotas deseado y la frecuencia del transductor, por lo que el objetivo debe confirmarse con una muestra antes de congelar el diseño.
P2: ¿Cómo se compara el procesamiento láser con el grabado químico de láminas delgadas?
El grabado ofrece buena uniformidad en una placa pero un control limitado sobre los perfiles de orificios individuales. El procesamiento láser forma cada orificio en una secuencia planificada con una conicidad y una calidad de borde definidas, lo cual es importante cuando el perfil en sí forma parte de la especificación.
P3: ¿Cómo se puede verificar la geometría del agujero sin destruir una muestra?
La microscopía óptica y el muestreo de luz transmitida verifican el diámetro, el paso y el bloqueo sin cortar la pieza. Para estructuras cónicas y de pared, se puede seccionar una pieza testigo procesada con los mismos parámetros mientras las piezas de producción permanecen intactas.
P4: ¿Qué información debe incluir una solicitud de cotización?
Incluya el material y el espesor de la lámina, el dibujo de la disposición de los orificios, el rango de diámetro objetivo, el tipo de perfil, el tamaño del área activa, las expectativas de muestreo y las cantidades esperadas para pedidos piloto y al por mayor. Las entradas claras reducen los ciclos de revisión y hacen que la cotización sea más precisa.
P5: ¿Por qué a veces el primer lote tarda más?
El primer lote generalmente incluye ajuste de parámetros, verificación de accesorios y calibración de inspección. Una vez que el proceso es estable, los lotes posteriores avanzan más rápido, razón por la cual muchos compradores tratan la ejecución piloto como un paso de calificación.
Convirtiendo las especificaciones en una salida de niebla estable
La salida de niebla estable comienza mucho antes de ensamblar el dispositivo. Comienza con una geometría de orificio claramente definida, una ruta de proceso que protege cada etapa y métodos de medición que reflejan cómo se utilizará realmente la malla. Cuando estos elementos se alinean, la placa pulveriza la misma pulverización desde la primera unidad hasta la última.
Para los equipos que planifican un nuevo diseño de atomizador, el siguiente paso más útil es una especificación escrita y una ejecución de muestra. Trabaje juntos en el perfil del orificio, el material y el plan de verificación, y utilice el procesamiento de microagujeros referencia para comparar los límites del proceso antes de establecer objetivos finales.
Productos relacionados
-

Humidificador de aromaterapia, bandeja de nebulización, placa PCB USB6V12V24V, placa controladora PCB de cinco cabezales, placa controladora de 10 cabezales
-

Nebulizador de inhalación médica, respirador, nebulizador montado en la cabeza, PCB, controlador B
-

Tablero de conductor electrónico del PWB del atomizador para dejar de fumar del PWB de la bandeja del atomizador de la malla médica
-

Placa controladora para humidificador, placa PCB creciente, sincronización 2/4h, función 1,5 W
-

M16-108KHZ Membrana PI de poliimidaNebulizador de micromalla de mallaNebulizador médicoNebulizador de malla ultrasónicaNebulizador de inhalación microporoso de 3μm con disco nebulizadorConsumo de energía1~1.5W
-

M16-108KHZ Membrana PI de poliimidaNebulizador de micromalla de mallaNebulizador médicoNebulizador de malla ultrasónicaDisco nebulizador microporoso de 3μm para nebulizador inhalador
-

M16-110KHZ Membrana PI de poliimidaNebulizador de micromalla de mallaNebulizador médicoNebulizador de malla ultrasónicaDisco nebulizador microporoso de 3μm para nebulizador de inhalación
-

M16-108KHZ Membrana PI de poliimidaNebulizador de micromalla de mallaNebulizador médicoTableta nebulizadora de malla ultrasónicaBandeja nebulizadora de budesonida para inhalación microporosa de 3μm
- Enlaces de productos
- Atomizador piezoeléctrico de malla médica
- Atomizador piezoeléctrico de película de polímero PI
- Atomizador piezoeléctrico de malla sin plomo KNN
- Chip de puesta a cero de malla sin plomo PI
- Atomizador piezoeléctrico de micromalla para calentador
- Atomizador piezoeléctrico para ventilador/humidificación/belleza
- Transductor atomizador ultrasónico
- Atomizador piezoeléctrico ultrasónico de alta frecuencia
- Atomizador piezoeléctrico con sensor de generación de energía/calefacción
- Diseño de PCB de atomizador piezoeléctrico médico
- Tecnología de procesamiento de microagujeros láser de precisión
- Contacto
-
Edificio 1, Fortune Star 2, No.311 Huanzhen North Road, ciudad de Chang'an, ciudad de Haining, provincia de Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Móvil